Surface Finish
表面粗さRaとは?Rz・RzJIS・Rsとの違い、測定方法と図面指示を解説
Ra・Rz・RzJIS・Rsの定義と使い分けを整理し、測定方法や図面指示、加工条件との関係、深穴内面の表面粗さの事例までまとめて解説します。
公開 ・ 製造業向け記事
表面粗さRa(算術平均粗さ)は、加工面の凹凸を平均線からの偏差の平均で表した指標で、図面で最もよく使われます。Rz(最大高さ粗さ)は基準長さの中で最も高い山頂から最も深い谷底までの高さを表し、局所的な傷や突起の評価に向いています。2001年のJIS改正でRzの意味が変わっているため、古い図面のRzや「Rs」という表記は、定義を確かめてから読むことが大切です。本記事では、各パラメータの違いと使い分け、測定方法、図面指示、加工条件との関係、そしてハイタックの深穴加工における表面粗さの事例までを解説します。
表面粗さとは?部品の性能を左右する微細な凹凸
表面粗さとは、加工された部品の表面にある微細な凹凸の程度を数値で表したものです。部品の性能や耐久性、外観に大きく影響するため、機械部品の設計・製造では欠かせない管理項目になっています。
表面の凹凸は、摩擦や摩耗、潤滑、密着性に直接かかわります。表面が粗いと摩擦抵抗が大きくなって摩耗しやすくなり、潤滑油がうまく保持されずに焼き付きやかじりが起こりやすくなることもあります。また、光が乱反射して外観品質が下がる場合もあります。
「滑らかなほど良い」とは限らない
一方で、表面粗さは小さければ小さいほど良いというものではありません。たとえばエンジンのシリンダー内壁では、潤滑油を保持するためにある程度の粗さが必要です。また、接着やコーティングの密着性を高めるために、あえて表面を粗くすることもあります。
つまり、用途に応じて最適な表面粗さを設計し、それを加工と測定で確実に管理することが、高品質な製品づくりの基本です。そのためには、まず表面粗さを表す指標の意味を正しく理解しておく必要があります。
JIS B 0601:2013における表面粗さパラメータの体系
表面粗さの評価パラメータは、JIS B 0601:2013(ISO 4287:1997に対応)で定義されています。この規格では、粗さ曲線(測定した断面の曲線から、うねりなどの長い波長の成分を取り除いた曲線)をもとに、主に次のような区分でパラメータが定められています。
| 区分 | 主なパラメータ | 表すもの |
|---|---|---|
| 高さ方向のパラメータ | Ra(算術平均粗さ)、Rz(最大高さ粗さ)、Rq(二乗平均平方根粗さ)、Rsk(スキューネス)、Rku(クルトシス)など | 凹凸の高さ・深さの大きさや、その分布のかたより |
| 横方向のパラメータ | RSm(粗さ曲線要素の平均長さ)など | 凹凸の間隔(ピッチ) |
| 複合パラメータ | RΔq(二乗平均平方根傾斜)など | 高さと間隔の両方にかかわる凹凸の傾き |
このうち、製造現場で最もよく使われるのがRaとRzです。なお、Rsk・Rkuは凹凸の高さの分布のかたよりやとがり具合を表すパラメータで、規格上は高さ方向のパラメータに分類されます。
Ra・Rz・RzJIS・Rsの定義
Ra(算術平均粗さ)
Raは、最も一般的に使われる表面粗さの指標です。粗さ曲線から基準長さ(評価の単位となる長さ)の部分を抜き取り、平均線からの偏差の絶対値を平均して求めます。基準長さをl、粗さ曲線をZ(x)とすると、Ra = (1/l)∫|Z(x)|dx(積分範囲は0〜l)で表されます。単位はμm(マイクロメートル)です。
- 表面全体の粗さを表す、最も汎用性の高い指標
- 平均値のため局所的な傷や異常な突起の影響を受けにくく、安定した評価ができる
- 比較的滑らかな表面の評価に向き、研磨や精密切削の仕上げ面によく使われる
- 国際的にも広く採用されており、図面指示で最も多く使われる
反対に、平均化されるぶん、ごく一部にある深い傷や突起はRaの値に表れにくいことがあります。こうした局所的な欠陥を捉えたい場合に役立つのが、次のRzです。
Rz(最大高さ粗さ)
現行のJIS B 0601:2013では、Rzは基準長さにおける粗さ曲線の最大山高さRpと最大谷深さRvの和と定義されています。つまりRz = Rp + Rvで、基準長さの中で最も高い山頂から最も深い谷底までの高さを表します。単位はRaと同じμmです。
- 表面の最大の凹凸の高さを評価できる
- Raでは見えにくい局所的な傷や異常な突起を捉えやすい
- シール面やOリング溝など、気密性が求められる部位の評価に向いている
- Raより測定値がばらつきやすいため、複数回測定して平均をとることが推奨される
RzJIS(旧JISの十点平均粗さ)
旧JIS規格(JIS B 0601:1994以前)では、Rzは「十点平均粗さ」を意味していました。基準長さの粗さ曲線で、最も高い山頂から5番目までの山頂の標高の平均と、最も低い谷底から5番目までの谷底の標高の平均との差を求めるものです。2001年のJIS改正でRzは「最大高さ粗さ」に変更され、旧来の十点平均粗さは現在、RzJISという記号で区別して扱われています。
RzJISは5つの山と5つの谷を平均するため、1か所だけの異常な突起の影響をやわらげられる点が特徴です。現行規格では国際規格に対応した主要なパラメータではありませんが、旧来の図面や規格で広く使われてきたため、実務では今も参照されることがあります。
「Rs」という表記について
「Rs」は、現行のJIS B 0601で定められたパラメータ記号ではありません。文献や社内規格によって、最大高さ(最も高い山頂と最も深い谷底の差で、現行規格のRzに相当)を指す場合もあれば、旧規格の十点平均粗さ(RzJIS)と同じ意味で使われる場合もあり、意味が一定していません。図面や仕様書にRsとある場合は、どの定義を指しているのかを発行元に確認するのが確実です。
古い図面を読むときの注意
古い図面や文献のRzは、2001年の改正前の定義(十点平均粗さ)で書かれている可能性があります。同じ記号と数値でも、定義が違えば求められる表面の状態は変わります。図面の作成時期や適用している規格の版を確認してから、評価方法を決めましょう。
Ra・Rz・RzJIS(Rs)の違いと使い分け
Ra、Rz、RzJISはそれぞれ性格の異なるパラメータです。評価したい表面の状態や部位の役割に合わせて、適切な指標を選ぶ必要があります。
| パラメータ | 定義の概要 | 特徴 | 向いている用途 |
|---|---|---|---|
| Ra(算術平均粗さ) | 平均線からの偏差の絶対値の平均 | 局所的な傷の影響を受けにくく、安定して評価できる | 量産部品の品質管理・工程管理 |
| Rz(最大高さ粗さ) | 最大山高さRpと最大谷深さRvの和 | 局所的な欠陥を捉えやすいが、値がばらつきやすい | シール面・摺動面など、局所的な欠陥が問題になる部位 |
| RzJIS(旧Rz・十点平均粗さ) | 上位5つの山頂と下位5つの谷底の標高平均の差 | 単一の異常な突起の影響をやわらげられる | 旧来の図面仕様との整合確認 |
| Rs | 現行JISの記号ではない | 最大高さ・十点平均粗さのどちらの意味でも使われることがある | 定義を確認したうえで読み替える |
同じ加工面であれば、RzはRaの4〜7倍程度の値になるという経験的な目安もあります。ただし、この比率は加工方法や表面の状態によって大きく変わるため、あくまで参考値として捉えてください。図面でRzが指示されている部位をRaからの換算値で管理するような置き換えは避け、指示されたパラメータで測定・評価することが大切です。
加工方法別の表面粗さRaの目安
表面粗さは、使用する加工方法によって大きく変わります。代表的な加工方法と、達成できる表面粗さRaの目安は次のとおりです。工具や加工条件、材質によって仕上がりは変わるため、一般的な目安として参考にしてください。
表で見る
| 加工方法 | Raの目安(μm) | 特徴 |
|---|---|---|
| 鋳造・鍛造 | 12.5〜50 | 後工程で機械加工が必要になることが多い |
| フライス加工 | 1.6〜6.3 | 工具の種類や切削条件で仕上がりが変わる |
| 旋盤加工 | 0.8〜6.3 | 送りや工具のノーズ半径が仕上げ面に影響する |
| 研削加工 | 0.2〜1.6 | 砥石の粒度や研削条件によって精密な仕上げが可能 |
| ホーニング加工 | 0.1〜0.8 | シリンダー内面など、穴の内面の精密仕上げに使われる |
| ラッピング・ポリッシング | 0.012〜0.1 | 鏡面仕上げレベルの超精密加工 |
| ガンドリル加工(精密深穴加工) | 材質や条件によって大きく異なる(下記の事例では0.048〜1.955) | 深穴の内面を高精度に仕上げられる |
穴の内面を砥石で仕上げるホーニング加工については、ホーニング加工のページで紹介しています。ハイタックでは、深穴加工に加えて外形加工・ホーニング加工まで、内外径を一貫して対応しています。
深穴ではL/D比が大きいほど表面粗さの管理が難しい
ガンドリルによる精密深穴加工では、穴の深さ(L)と径(D)の比であるL/D比が大きくなるほど、表面粗さの管理が難しくなります。穴が細く深くなるほど、工具の剛性を保つことや、クーラント(切削液)の供給と切りくずの排出を安定させることが難しくなるためです。ハイタックでは、独自の加工技術と工具設計により、L/D比が高い深穴でもRa 0.1μm以下の表面仕上げを実現した事例があります。L/D比が高い深穴加工の課題と対策は、L/D比が高い深穴加工の課題と解決策で詳しく解説しています。
ハイタックの深穴加工における表面粗さの事例
ハイタックの精密小径深穴加工機は、Ra 0.1μm以下の表面粗さを実現した加工事例を多く有しています。ここでは、材質や穴の寸法が異なる5つの事例を紹介します。このうち3つの事例では、記載した測定値がすべてRa 0.1μm以下となっています。表のL/Dは、加工長さを内径で割って求めたおおよその値です。
表で見る
| 分野 | 材質 | 加工長さ | 内径 | L/D(目安) | 面粗度(Ra) |
|---|---|---|---|---|---|
| 自動車関連部品 | SUH35 | 100mm | 3.5mm | 約29 | 入口 0.056μm |
| 航空宇宙関連部品 | ハステロイ C-276 | 100mm | 5.6mm | 約18 | 入口 1.092μm、出口 1.955μm |
| 医療関連部品 | SUS420 | 125mm | 1.6mm | 約78 | 入口 0.24μm |
| 産業機械部品 | タングステン | 40mm | 1.0mm | 40 | 入口 0.064μm、出口 0.064μm |
| 分析装置部品 | A7075 | 50mm | 1.5mm | 約33 | 入口 0.048μm、出口 0.061μm |
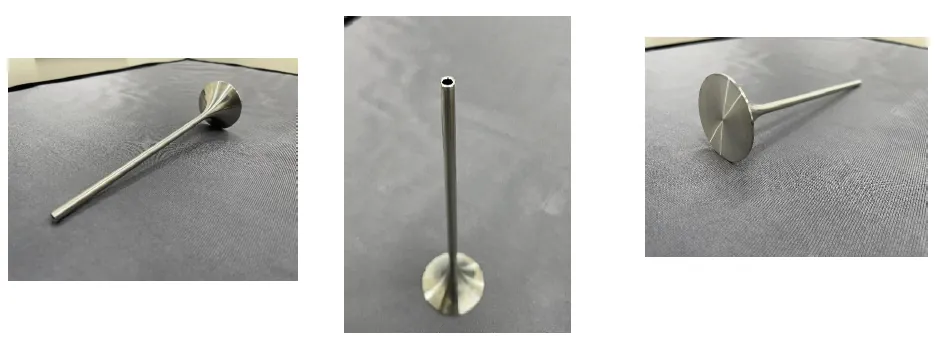
自動車関連部品(SUH35)
耐熱鋼のSUH35に、内径3.5mm・加工長さ100mmの深穴を加工した事例です。入口の面粗度はRa 0.056μmで、Ra 0.1μmを下回る仕上がりとなっています。
航空宇宙関連部品(ハステロイ C-276)
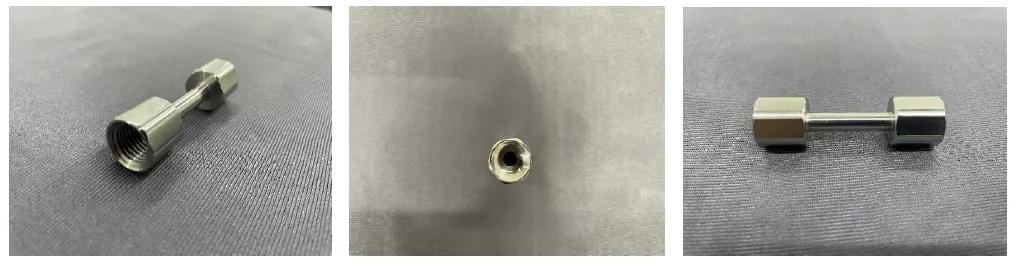
ニッケル基合金のハステロイ C-276に、内径5.6mm・加工長さ100mmの深穴を加工した事例です。面粗度は入口Ra 1.092μm、出口Ra 1.955μmで、同じ穴でも入口と出口で値が異なっています。深穴では、入口だけでなく出口側も含めて表面粗さを確認することが、品質を評価するうえで大切です。
医療関連部品(SUS420)
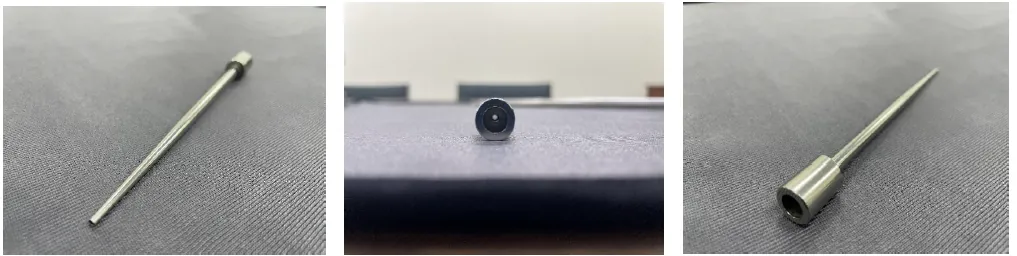
マルテンサイト系ステンレス鋼のSUS420に、内径1.6mm・加工長さ125mmの深穴を加工した事例です。入口の面粗度はRa 0.24μmでした。5つの事例の中では、L/Dがおよそ78と最も細長い穴にあたります。
産業機械部品(タングステン)
タングステンに、内径1.0mm・加工長さ40mmの深穴を加工した事例です。面粗度は入口・出口ともRa 0.064μmで、入口と出口で同じ値が得られています。
分析装置部品(A7075)
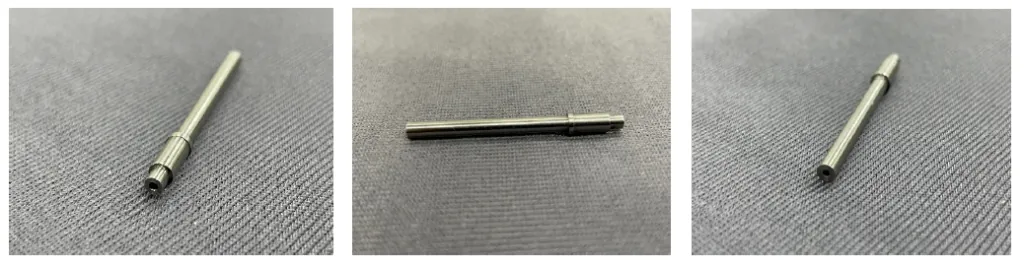
アルミニウム合金のA7075に、内径1.5mm・加工長さ50mmの深穴を加工した事例です。面粗度は入口Ra 0.048μm、出口Ra 0.061μmで、紹介した事例の中で最も小さい値となっています。
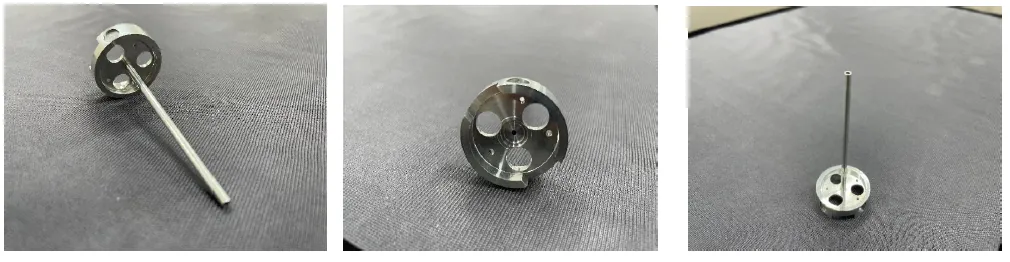
このように、ハイタックの精密小径深穴加工機は、自動車・航空宇宙・医療・産業機械・分析装置など幅広い分野の部品加工で、厳しい表面粗さの要求に応えています。得られる表面粗さは材質や穴の寸法によって変わるため、要求値がある場合は図面とあわせてご相談ください。対応穴径φ0.5〜30mm、試作1本から量産まで対応する深穴受託加工もご利用いただけます。
表面粗さの測定方法
表面粗さの測定には、主に次の3つの方法が使われます。それぞれに長所と短所があるため、測定対象や求める精度に応じて適切な方法を選ぶことが大切です。
触針式表面粗さ計(接触式)
最も広く使われている測定方法です。ダイヤモンド製の細い触針(スタイラス)を測定面に当て、表面をなぞるように動かします。触針の上下の動きを電気信号に変えて凹凸を数値化する仕組みで、金属加工部品の品質管理や量産ラインでの検査、一般的な研究開発まで幅広く使われています。
光学式表面粗さ計(非接触式)
レーザーや白色光を使い、表面に触れずに凹凸を測定する方法です。共焦点レーザー顕微鏡や白色干渉計が代表的な装置で、3次元の表面形状も取得できます。精密光学部品や半導体ウェーハ、薄膜の評価、微細構造の解析などに使われています。
走査型プローブ顕微鏡(SPM/AFM)
原子間力顕微鏡(AFM)に代表される走査型プローブ顕微鏡は、非常に細い探針で表面を走査し、探針と表面の間にはたらく原子間力を検出して表面の形状を捉えます。ナノメートルレベルの高い分解能をもち、半導体・ナノテクノロジー分野や薄膜・コーティングの研究、超精密加工面の評価に使われています。
3つの測定方法の比較
| 測定方法 | メリット | デメリット |
|---|---|---|
| 触針式(接触式) | 測定精度が高い。JIS規格に準拠した信頼性の高い測定ができ、比較的安価 | 触針が表面に接触するため、軟らかい材料や塗装面を傷つけるおそれがある |
| 光学式(非接触式) | 測定面を傷つけない。3次元形状を取得でき、測定が速い | 装置が高価。透明な材料や反射の強い面では測定が難しい場合がある |
| SPM/AFM | ナノメートル〜サブナノメートルの分解能で、原子レベルの表面観察ができる | 測定範囲が非常に狭く、測定に時間がかかる。装置も高価 |
なお、小径の深穴の内面は、触針や光学系が奥まで届きにくい測定対象です。先の事例で入口と出口の値を示しているように、深穴ではどの位置で測定した値なのかもあわせて確認することが大切です。
表面粗さの図面指示方法
機械図面で表面粗さを指示するときは、JIS B 0031:2003に基づく表面性状の図示記号を使います。基本となる記号は「√」を変形した形で、除去加工が必要かどうかや加工方法もあわせて指示できます。
記号には、パラメータ記号(Ra、Rzなど)と数値を組み合わせて記入します。たとえば「Ra 1.6」と書けば、算術平均粗さの上限値として1.6μmを要求していることになります。上限と下限の両方を指示する場合は、上限値に「U」、下限値に「L」を付けて区別し、上下2段に分けて記入します。
カットオフ値(λc)や基準長さなどの測定条件を指定することもでき、特に指定がない場合は規格で定められた標準の条件が適用されます。設計の意図を製造現場や測定の担当者に正確に伝えるためには、測定条件まで含めて明確に指示することが重要です。
表面粗さに影響する加工条件
切削加工での表面粗さは、さまざまな加工条件によって変わります。目標とする表面粗さを安定して得るためには、次の要因を理解し、適切に管理することが大切です。
送り量と工具のノーズ半径
旋削では、工具1回転あたりの送り量fが大きいほど、工具が残す規則的な筋(送りマーク)が大きくなり、表面粗さが悪化します。工具先端の丸み(ノーズ半径)をRとすると、理論的な粗さ(最大高さ)はRth ≈ f²/(8R)で近似されます。送り量の二乗に比例し、ノーズ半径に反比例するため、仕上げ加工では送りを小さくし、ノーズ半径の大きい工具を選ぶのが基本です。
切削速度・切込み・工具摩耗・クーラント
- 切削速度(Vc):速度が低すぎると、切りくずの一部が刃先に溶着する構成刃先(ビルトアップエッジ)が発生し、表面粗さが悪化します。適切な切削速度域を選ぶことで、安定した仕上げ面が得られます。
- 切込み深さ(ap):仕上げ加工では切込みを小さくして切削力を下げ、びびり振動を抑えることで良好な表面粗さが得られます。
- 工具の摩耗:工具が摩耗して刃先が丸くなると、表面粗さが悪化します。定期的な工具交換と摩耗の管理が欠かせません。
- クーラント(切削液):切削温度の低下、潤滑性の向上、切りくず排出の改善を通じて、表面粗さの改善に役立ちます。特に深穴加工では、クーラントの供給方法が表面粗さに大きく影響します。
よくある質問
RaとRzは、どちらで指示すればよいですか?
表面全体の粗さを安定して管理したい場合はRaが適しており、量産部品の品質管理や工程管理でよく使われます。シール面や摺動面のように、局所的な傷や突起が機能に影響する部位ではRzが向いています。部位の役割に応じて使い分けるのが基本です。
古い図面のRzや「Rs」は、現在のRzと同じ意味ですか?
同じとは限りません。2001年のJIS改正より前の図面にあるRzは、十点平均粗さ(現在のRzJIS)を指している可能性があります。また「Rs」は現行JISの記号ではなく、最大高さと十点平均粗さのどちらの意味でも使われることがあるため、図面の発行元に定義を確認してください。
深穴の内面でもRa 0.1μm以下に仕上げられますか?
材質や穴の寸法、加工条件によって変わります。ハイタックの事例では、A7075(内径1.5mm・加工長さ50mm)で入口Ra 0.048μm、タングステン(内径1.0mm・加工長さ40mm)で入口・出口ともRa 0.064μmが得られています。一方、ハステロイ C-276の事例は入口Ra 1.092μmで、材質によって得られる値は異なるため、要求値がある場合は事前にご相談ください。
まとめ
表面粗さは、機械部品の機能・品質・信頼性を左右する重要な指標です。Raは表面全体の粗さを安定して評価でき、Rzは最大の凹凸を捉えられます。旧規格の十点平均粗さはRzJISとして区別され、「Rs」は意味が一定しない表記のため、古い図面を読むときは定義の確認が欠かせません。
用途に合ったパラメータを選び、図面指示や測定条件を明確にすることで、設計の意図が製造現場に正しく伝わり、品質の安定につながります。深穴の内面では、L/D比や材質によって表面粗さの管理の難しさが変わる点にも注意が必要です。
ハイタックは、小径(φ3mm未満)に特化したガンドリルマシンを国内で製造している唯一のメーカーとして、精密小径深穴加工機の製造販売と深穴の受託加工を行っています。深穴内面の表面粗さに関するご相談や、高精度な深穴加工のお見積りは、お問い合わせページからお気軽にご連絡ください。
Contact
その穴、
まずはご相談ください。
図面がなくても構いません。材質・穴径・深さをお知らせいただければ、加工可否と最適な方法をご提案します。通常24時間以内(営業日)にご返信します。
お問い合わせ