What is Gun Drilling
ガンドリルとは?
深く、まっすぐな穴を高精度にあけるガンドリル。その仕組みと特長、ハイタックの対応範囲と主な用途を紹介します。
ガンドリルは、深く、まっすぐな穴を高い精度であけるための工具です。ガンドリルを使って穴をあける加工をガンドリル加工、そのための専用機をガンドリルマシン(深穴加工機)と呼びます。名前は、もともと銃(ガン)の銃身に正確な穴をあけるために使われたことに由来します。現在は、自動車・航空機部品、医療機器、金型など、幅広い分野の深穴加工に使われています。
ガンドリルの構造と加工の仕組み
ガンドリルは、一般的なツイストドリルとは構造が大きく異なります。
- 内部給油:高圧ポンプで送られた切削油が工具内部の穴を通り、刃先から噴き出します。
- 切りくずの排出:切りくずは、切削油と一緒にドリル外側のV字形の溝を通って押し出されます。
- ノンステップ加工:切りくずを出すために工具を引き抜く必要がなく、深い穴を一度にあけられます。
- なめらかな内面:工具が穴の内壁に沿って支えられながら削り進むため、穴の曲がりが少なく、内面もなめらかに仕上がります(バニシング効果)。
ガンドリル加工の特長
- 深い穴を高精度にあけられる:穴径に対して深さの比(L/D)が大きい穴でも、まっすぐな穴に仕上げやすい工法です。
- 小径の深穴に強い:ツイストドリルでは切りくずが詰まりやすい小径・深穴でも、内部給油で切りくずを排出しながら加工できます。
- 内面がなめらか:穴あけの段階で良好な内面が得られるため、仕上げの工程を減らせる場合があります。
ガンドリル・BTA・ツイストドリルの使い分けは、コラム「ガンドリル・BTA・ツイストドリルの違いは?」で、深穴加工全体の仕組みと精度は「深穴加工とは?」で詳しく解説しています。
ハイタックのガンドリル加工
ハイタックは、ガンドリルマシンを自社で設計・製造し、そのマシンで深穴の受託加工も行っています。
| 対応穴径 | φ0.5〜30mm(φ0.5×30L〜Φ30.0×1,500L) |
|---|---|
| 深さ | φ1.0mm で深さ400mm(L/D 400)を実現。長さ3,000mm(トンボ加工)の長尺深孔加工にも対応 |
| 精度 | 穴径精度 ±0.05 以内、面粗度 3.2S(Ra0.023 の実績あり)、要求同芯度 φ0.05 以内の実績 |
| 材質実績 | インコネル、ハステロイ、純チタン・チタン合金(βチタン、64チタン)、Co合金、Ni合金、銅、一般鋼材全般(SUS、アルミ他)、樹脂(PEEK材他) |
| 設備 | 自社製ガンドリルマシン35台、1,000種類以上のガンドリル(工具含む)。φ0.5〜φ25.0 は0.1mm単位で保有 |
| 数量 | 試作1本から量産まで |
ガンドリル加工の主な用途
ハイタックのガンドリル加工は、次のような部品で使われています。
| 分野 | 主な部品 |
|---|---|
| 医療 | 整形外科用手術器具、インプラント、医療用パイプ |
| 自動車 | 金型の冷却水用コアピン、シャフトの中空穴、ピストンコンロッドの給油穴、燃料噴射ノズル、コモンレール |
| 航空宇宙 | 燃料噴射系部品、温度センサ保護管 |
| 半導体 | 長尺シャフト |
| 工作機械・産業機械 | モータシャフト、スピンドルシャフト、ピストンシリンダ |
| その他 | 各種スリーブピン・コアピン、金型冷却穴 |
ガンドリルマシンのクーラント(切削油)の流れ
ガンドリル加工では、切削油を高い圧力で刃先まで送り続けることが欠かせません。ガンドリルマシンは、切削油を回収してきれいにし、再び送り出す仕組みを備えています。
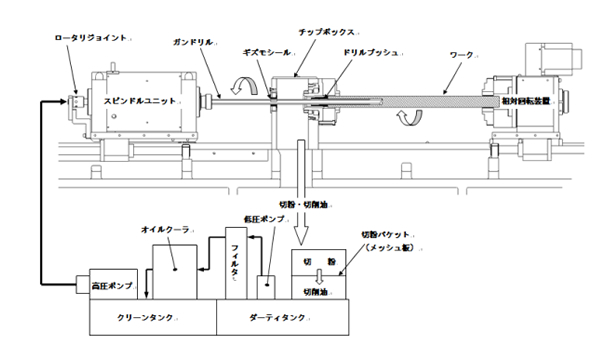
- クリーンタンクの切削油を、高圧ポンプでロータリジョイントからスピンドルユニットへ送ります。
- 切削油はガンドリル内部を通って刃先から噴き出し、切りくずと一緒に穴の外へ出ます。
- チップボックスで受けた切りくずと切削油は、切粉バケット(メッシュ板)で切りくずを分け、ダーティタンクへ流れます。
- ダーティタンクの切削油は、低圧ポンプでフィルタとオイルクーラを通り、クリーンタンクへ戻ります。
クーラントタンクは、お客様のご要望や加工径、ワークの材質に合わせて設計・カスタマイズできます。ガンドリルマシンについてはガンドリルマシン(深穴加工機)、加工のご依頼は深穴受託加工のページをご覧ください。
Related
関連ページ
関連コラム
Contact
その穴、
まずはご相談ください。
図面がなくても構いません。材質・穴径・深さをお知らせいただければ、加工可否と最適な方法をご提案します。通常24時間以内(営業日)にご返信します。
お問い合わせ